La ingeniería autónoma contribuye al cumplimiento de los objetivos del proyecto en la fundición de aluminio a baja presión
Döktaş Manisa llevó a cabo un proyecto para reducir el peso de una pieza de soporte de extensión. El objetivo era convertir el material y el proceso de fundición de hierro fundido en arena a fundición de aluminio a baja presión, incluyendo un tratamiento térmico T6, garantizando al mismo tiempo el cumplimiento de las especificaciones y propiedades mecánicas requeridas.
El soporte utilizado en camiones pesados se había fabricado como una pieza de fundición en arena de hierro nodular. Döktaş fue contactada por el OEM para evaluar la viabilidad de fabricar la pieza en aluminio, manteniendo las especificaciones definidas por el cliente. Tras un análisis preliminar y conversaciones sobre la viabilidad, se seleccionó una aleación de aluminio AC 43300 como material y se definió la fundición a baja presión, incluyendo un tratamiento térmico T6, como el proceso preferido.
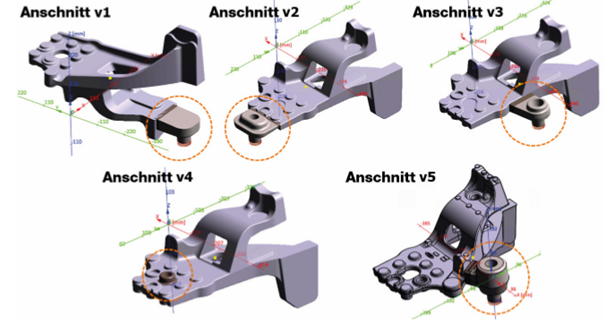
El principal desafío para los ingenieros de Döktaş a la hora de alcanzar los objetivos del proyecto era el espesor de pared no homogéneo de la pieza. Esto podía provocar una solidificación prolongada y no homogénea, generando problemas de alimentación y, en última instancia, un riesgo de defectos de contracción. Por este motivo, el equipo de ingeniería de Döktaş diseñó cinco opciones diferentes de sistemas de alimentación y las comparó utilizando la ingeniería autónoma de MAGMASOFT®.
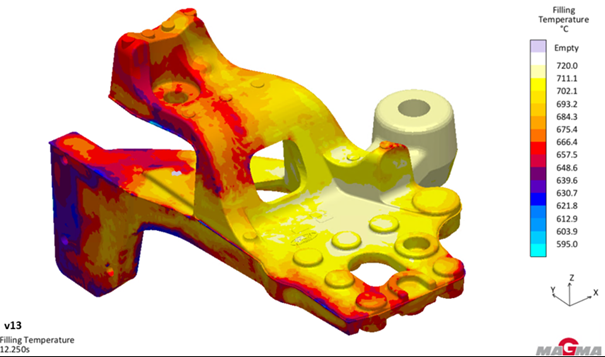
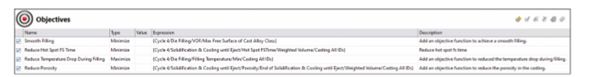
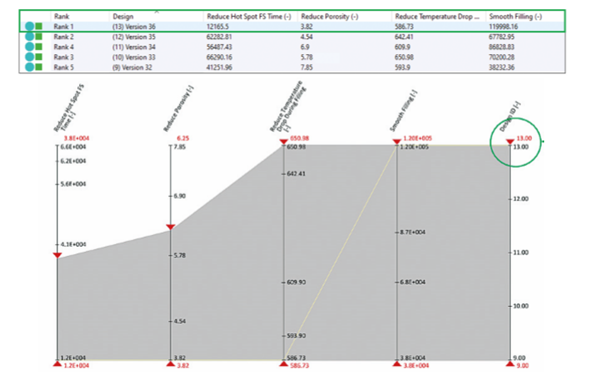
En la primera fase del proyecto, las cinco alternativas de sistemas de alimentación fueron evaluadas para seleccionar una de ellas para el diseño final de la pieza y de la herramienta. Para comprender la eficiencia de los sistemas de alimentación, se evaluaron sistemáticamente diferentes objetivos utilizando los siguientes criterios de calidad de MAGMASOFT®: "Llenado suave", "Reducir el tiempo crítico de solidificación local", "Reducir la caída de temperatura durante el llenado" y "Reducir la porosidad". El estudio de optimización se realizó considerando estos criterios como objetivos. Además, las propiedades mecánicas requeridas se definieron como metas, priorizando "Reducir el tiempo crítico de solidificación local" y "Reducir la porosidad" como los principales objetivos. Tras evaluar todas las opciones de diseño en relación con los principales objetivos, la versión 5 del sistema de alimentación — que correspondía al diseño 13 en el análisis de MAGMASOFT®— fue seleccionada como el mejor diseño.
Las razones para seleccionar la versión 5 del sistema de alimentación incluyeron: ¬ Patrón de flujo adecuado para llenar la cavidad. ¬ La ubicación del sistema de alimentación en la zona central de la pieza ayuda a controlar y reducir la caída de temperatura en el punto caliente durante el llenado. ¬ La ubicación del sistema de alimentación en una de las secciones más gruesas de la pieza contribuye a reducir los puntos calientes y la porosidad durante la solidificación. ¬ El proceso de solidificación permite alcanzar las propiedades mecánicas deseadas. En la segunda fase del proyecto, se llevó a cabo la optimización del llenado y la solidificación para el sistema de alimentación seleccionado. Utilizando los resultados obtenidos con el diseño óptimo del sistema de alimentación, se diseñó el sistema de refrigeración y se seleccionaron los parámetros basándose en la evaluación de los resultados de solidificación de MAGMASOFT®. Se realizaron las primeras pruebas con estos parámetros y se implementaron ajustes mediante la comparación entre las pruebas realizadas con la herramienta y el análisis de MAGMASOFT®.
En la fase final del proyecto, el diseño y la fabricación de las herramientas se finalizaron basándose en las conclusiones obtenidas con MAGMASOFT®. Las primeras pruebas se realizaron utilizando los parámetros de proceso identificados mediante MAGMASOFT®. Tras el inicio de la producción con el diseño del sistema de alimentación y los parámetros de proceso aprobados, todos los resultados relevantes para el cumplimiento de las especificaciones requeridas fueron evaluados por el equipo del proyecto de Döktaş. En conclusión, los objetivos relacionados con el nivel de porosidad y las propiedades mecánicas se alcanzaron con éxito mediante el diseño del sistema de alimentación determinado a través de la ingeniería autónoma de MAGMASOFT®.
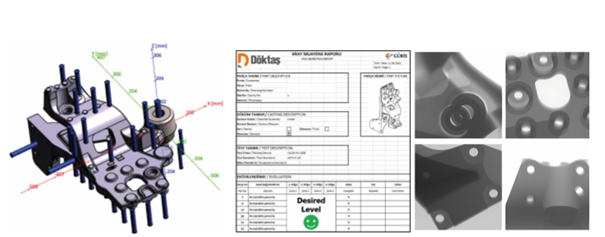
Como se puede observar en los informes de inspección de calidad, la producción en serie pudo comenzar según lo previsto. El resultado exitoso del proyecto también fue confirmado por los resultados de los ensayos de tracción.
Desde el punto de vista de la empresa, Döktaş logró alcanzar con éxito los principales objetivos del proyecto, y la conversión de material y proceso fue aprobada por el cliente OEM. Para Döktaş, la capacidad de realizar sistemáticamente este tipo de proyectos utilizando la ingeniería autónoma de MAGMASOFT® representa un activo muy importante para su trabajo futuro con la industria automotriz. Cortesía de Döktaş y Ford.
Sobre Döktaş
Döktaş es una empresa líder de la industria de fundición turca, que fabrica componentes fundidos de hierro y aluminio para las industrias automotriz, de camiones pesados, agrícola, de construcción y de fabricación de maquinaria.
Döktaş fue fundada por Koç Holding en Bursa en 1973 y la primera producción comenzó en 1977. La unidad de negocio de Orhangazi produce piezas fundidas de hierro en bruto y mecanizadas. Las piezas fundidas de aluminio y las ruedas de aluminio se fabrican en la planta de Manisa.
Döktaş desarrolla sus actividades bajo la denominación Döktaş Dökümcülük San. ve Tic. A.Ş. y forma parte del Grupo Güriş desde junio de 2018.
Cortesía de Ford.
